1.2162
- EN1.2162
- EN21MnCr5
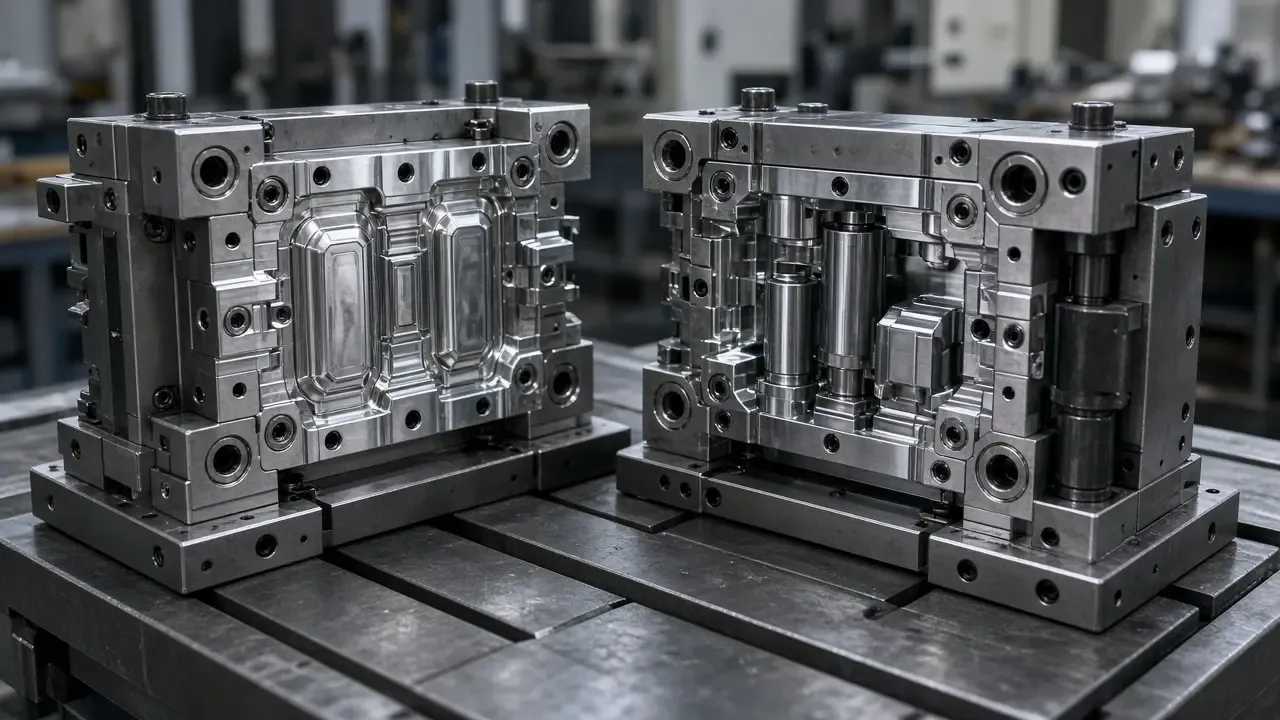
Sementasyon çeliği sınıfında kalıp çeliğidir. Yumuşak halde kolay işlenir ve basılarak (hobbing) şekillendirilebilir; sementasyon sonrası sert ve aşınmaya dayanıklı bir yüzey ile tok bir çekirdek elde edilir.
01Malzeme Özellikleri
- Yumuşak halde kolay işleme ve hobbing
- Sementasyon sonrası yüzeyde 58–62 HRc
- Tok çekirdek, darbe direnci
- İyi parlatılabilirlik
- Küçük ve orta kesitler için uygundur
02Uygulamaları
- Küçük ve orta boy plastik enjeksiyon kalıpları
- Hobbing ile üretilen kalıp çekirdekleri
- Kalıp maçaları, pimler ve kızaklar
- Dişliler ve makine parçaları
03Teslim Sertliği
- Maks. 217 HB, yumuşak tavlanmış.
04Isıl İşlem
Tipik değerler
- Yumuşak tavlama
- 650–700 °C; maks. 217 HB
- Sementasyon
- 880–980 °C; 0,5–1,5 mm derinlik
- Sertleştirme
- 820–850 °C, yağ (çekirdek); 780–820 °C (yüzey)
- Menevişleme
- 150–200 °C, 1–2 saat
- Yüzey sertliği
- 58–62 HRC
- Çekirdek
- ≈ 30–40 HRC, tok
Isıl işlem çevrimi (şematik)
Menevişleme diyagramı (yaklaşık)
Değerler yaklaşıktır ve bilgi amaçlıdır; kesit, şarj ve fırın koşullarına göre değişir. Bağlayıcı değerler üreticinin verileri ve laboratuvar koşulları esas alınarak belirlenir.
Malzeme gereksiniminiz mi var?
Spesifikasyonunuzu, teknik resminizi veya RFQ dosyanızı gönderin. Ekibimiz gereksinimi inceleyip uygun tedarik seçeneğini araştırır.