1.2842
- EN1.2842
- EN90MnCrV8
- AISIO2
Yağda sertleşen, yaklaşık %0,9 karbon içeren manganez-krom-vanadyum alaşımlı soğuk iş takım çeliğidir. Sertleşme kabiliyeti iyi, ısıl işlemde çarpılma riski düşük ve ölçü kararlılığı yüksektir.
01Uygulamaları
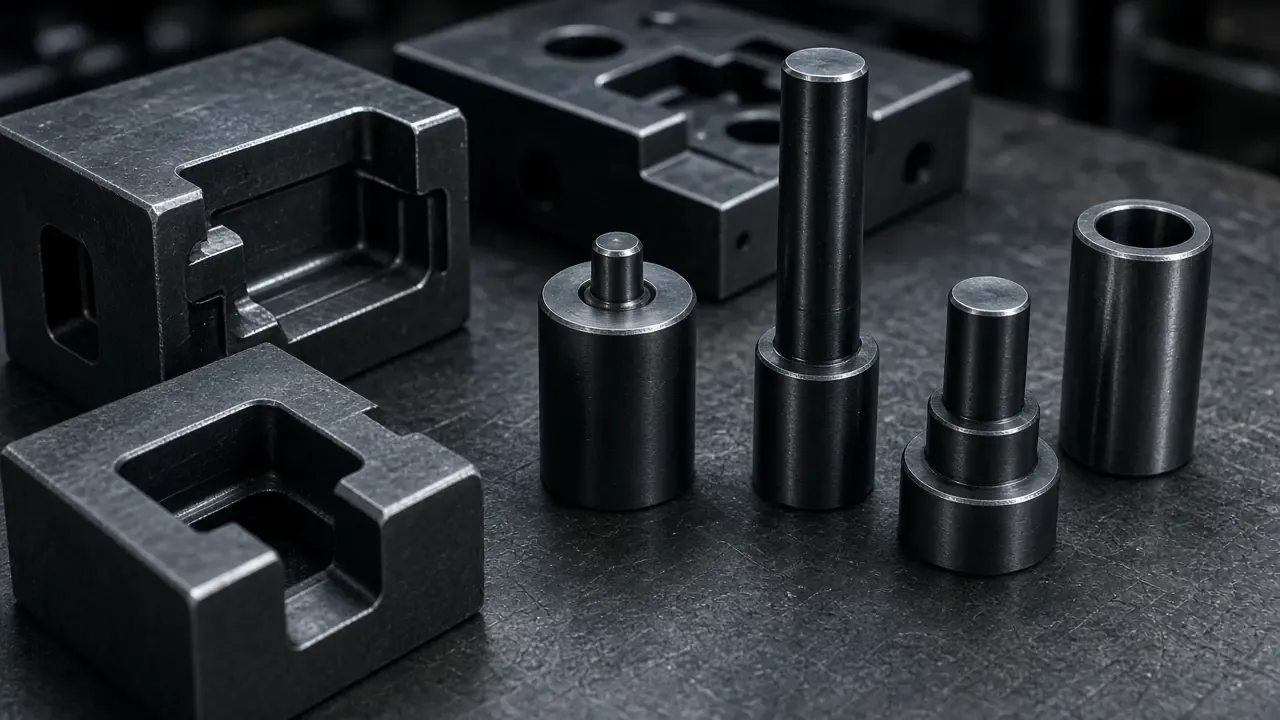
- Zımbalar ve küçük kesme bıçakları
- Ölçü aletleri ve mastarlar
- Küçük kesme ve bükme kalıpları
- Raybalar ve kılavuzlar (düşük kesme hızı)
02Isıl İşlem
Tipik değerler
- Yumuşak tavlama
- 680–720 °C; maks. 229 HB
- Gerilim giderme
- 600–650 °C
- Ön ısıtma
- 600–650 °C
- Sertleştirme
- 790–820 °C; 15–30 dk
- Soğutma ortamı
- Yağ veya 180–220 °C sıcak banyo
- Sertleştirme sonrası
- ≈ 63–65 HRC
- Menevişleme
- 150–300 °C, 1–2 kez
- Kullanım sertliği
- 58–62 HRC
Isıl işlem çevrimi (şematik)
Menevişleme diyagramı (yaklaşık)
Değerler yaklaşıktır ve bilgi amaçlıdır; kesit, şarj ve fırın koşullarına göre değişir. Bağlayıcı değerler üreticinin verileri ve laboratuvar koşulları esas alınarak belirlenir.
Malzeme gereksiniminiz mi var?
Spesifikasyonunuzu, teknik resminizi veya RFQ dosyanızı gönderin. Ekibimiz gereksinimi inceleyip uygun tedarik seçeneğini araştırır.